
189-2923-7076
189-2923-7076
**一、酿造厂废水介绍**
酿造厂废水主要来源于酒精、白酒、啤酒、黄酒等生产环节,具有 高有机物浓度(COD 2000-80000 mg/L)、高悬浮物(SS 100-3000 mg/L)、含氮磷及重金属 的特点。其直接排放会导致水体富营养化、重金属累积及土壤酸化等环境问题。根据《酿造工业水污染物排放标》,废水中需严格控制的污染物包括 COD、氨氮、总氮、总磷及重金属离子 。
**二、废水来源与主要成分**
1. 来源:
• 高浓度废水:
2. 典型污染物及危害:
| 类别 | 典型污染物 | 危害 |
|------------------|----------------------------------------|---------------------------------------|
| 有机物 | 酒精、糖类、蛋白质(COD 3000-80000 mg/L) | 需氧量高,破坏水体生态平衡 |
| 悬浮物 | 麦糟、淀粉颗粒(SS 100-3000 mg/L) | 堵塞管道,降低透光率 |
| 氮磷 | 氨氮(100-200 mg/L)、总磷(50-200 mg/L) | 水体富营养化 |
| 重金属 | 铅、镉、铜(≤0.5 mg/L) | 生物累积,慢性中毒 |
**三、废水处理典型案例**
**案例1:云南德窖酒业“气浮+水解酸化+AAO”工艺**
• 背景:日处理量60吨,需处理低浓度废水(COD 1000-4000 mg/L)及高浓度锅底水(COD 16000 mg/L)。
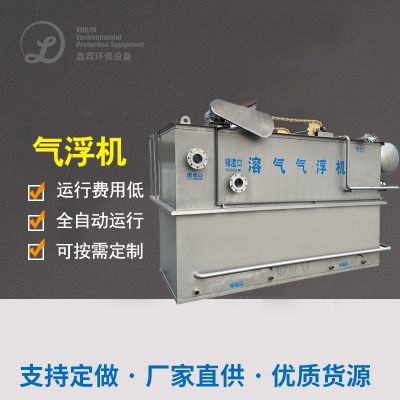
1. 预处理:气浮法(投加PAM/PAC)去除悬浮物及油脂(去除率>85%)。
2. 生化处理:水解酸化提高可生化性(B/C比由0.2升至0.5),AAO工艺(缺氧-好氧)降解COD至50 mg/L以下。
3. 资源化:高浓度废水(黄水、锅底水)外售为饲料,年回收收益约50万元。
• 成效:
**案例2:河南某白酒厂“UASB厌氧+好氧生物处理”工艺**
• 背景:年产4万吨白酒,处理高浓度废水(COD 20000 mg/L,氨氮200 mg/L)。
1. 预处理:格栅拦截大颗粒杂质,调节池加热至25℃以上(提升厌氧效率)。
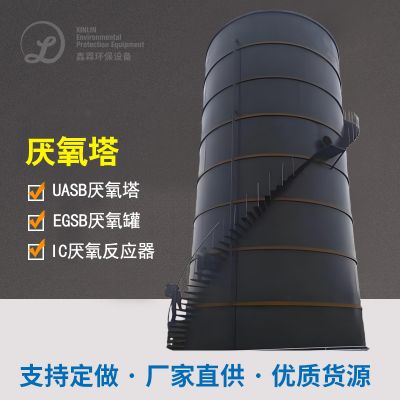
2. 厌氧处理:UASB反应器降解大分子有机物(COD去除率>90%)。
3. 好氧处理:活性污泥法(COD降至150 mg/L以下)。
4. 深度处理:絮凝沉淀+活性炭吸附(出水COD≤30 mg/L)。
• 成效:
---
**四、处理技术对比与趋势**
| 工艺 | 适用场景 | 优势 | 局限 |
|-------------------------|-----------------------------|-----------------------------------|-----------------------------------|
| UASB厌氧消化 | 高浓度有机废水(COD>20000 mg/L) | 甲烷回收(0.3 m³/kg COD) | 启动周期长(≥30天) |
| MBR膜生物反应器 | 回用需求、低悬浮物废水 | 出水稳定(SS≤5 mg/L) | 膜污染需定期清洗(1次/3个月) |
| Fenton氧化 | 难降解有机物(如酚类) | 降解彻底(COD去除率>95%) | 药剂成本高(H₂O₂消耗≥3吨/月) |
行业趋势:
1. 资源化利用:回收废糟生产饲料(蛋白质含量>20%);
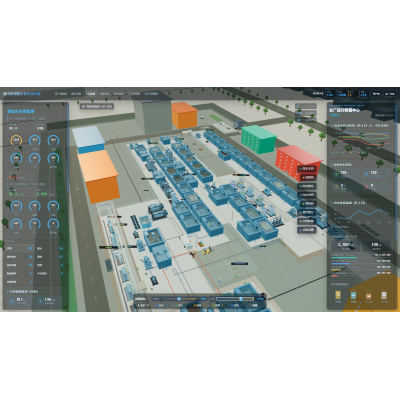
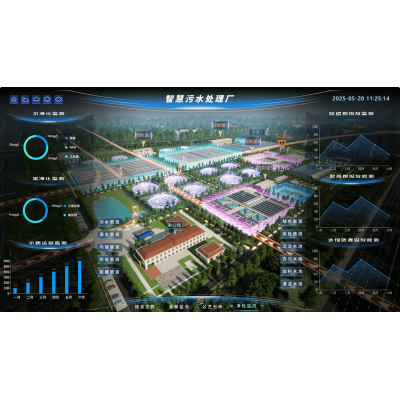
2. 智能化控制:部署IoT传感器实时监测pH、COD,动态调节药剂投加量;
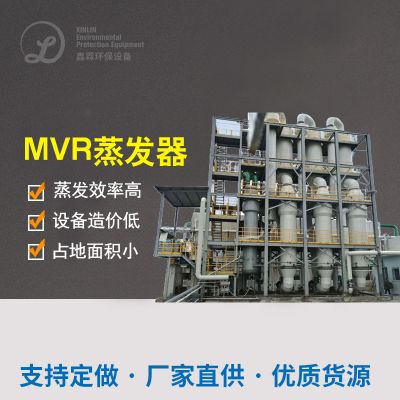
3. 低碳工艺:推广MVR蒸发技术(能耗较传统蒸发降低40%)。
总结
酿造厂废水治理需根据 污染物特性 选择组合工艺:
• 高浓度废水:优先采用“UASB厌氧+好氧生物处理”(案例2);
 扫一扫添加微信